Мы имеем филиал и склад в России, что позволяет нам оперативно реагировать на ваши разнообразные запросы.
Мы имеем филиал и склад в России, что позволяет нам оперативно реагировать на ваши разнообразные запросы.
2026-10-12
содержание
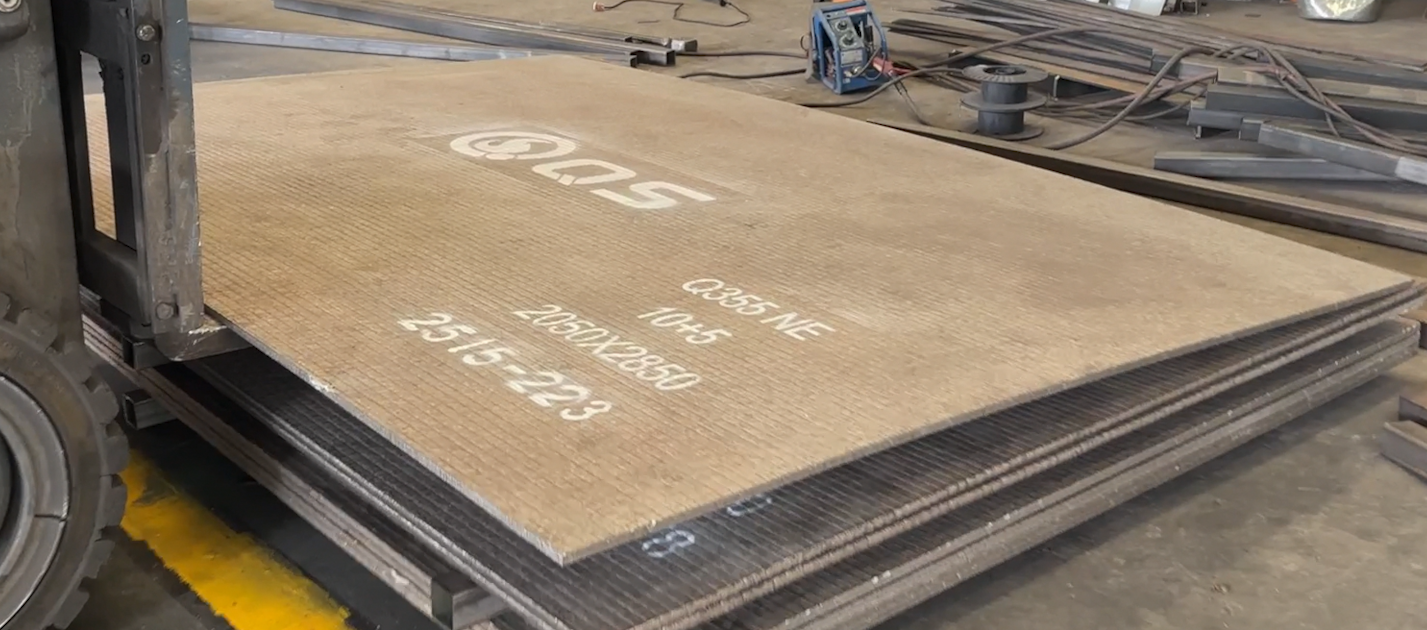
Биметаллическая износостойкая пластина для наплавки — не просто компонент, а стратегическое решение для оборудования, которое «ест» металл быстрее, чем успевает сработать плановый ремонт. Мы видели это десятки раз: в угольных шахтах Узбекистана, на обогатительных фабриках Казахстана, в цементных заводах Туркменистана — лопасти питателей, бронеплиты дробилок, внутренние поверхности желобов начинают терять геометрию уже через 3–4 недели эксплуатации. Стандартные стали здесь бессильны. Выход — не утолщать сталь, а кардинально менять материал контакта. И именно здесь проявляется преимущество биметаллической износостойкой пластины для наплавки.
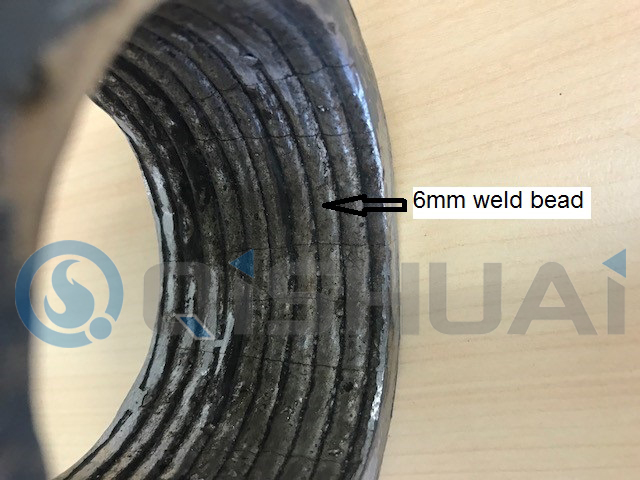
Однородный сплав — это компромисс: либо твёрдость, либо пластичность. В реальных условиях нужна и то, и другое одновременно. Биметаллическая износостойкая пластина для наплавки решает эту дилемму за счёт двухслойной структуры. Нижний слой — низкоуглеродистая или низколегированная сталь (например, Q235 или 16Mn). Она обеспечивает прочное сцепление с базовой деталью при сварке, выдерживает ударные нагрузки и предотвращает отслаивание. Верхний слой — наплавленный высокохромистый сплав с карбидами (обычно Cr7C3), твёрдостью до 62–65 HRC. Именно он принимает на себя абразивный износ, резание и ударное воздействие твёрдых частиц.
Ключевой момент: адгезия между слоями не ниже 280 МПа. Это не «прилипание», а молекулярное сращивание, достигнутое за счёт контролируемого теплового цикла и специального промежуточного переходного слоя. В практике мы замеряли: при некачественной технологии наплавки — отслоение по границе раздела уже при первом цикле термоудара. У надёжных пластин — чёткая зона диффузии, без микротрещин и пор.
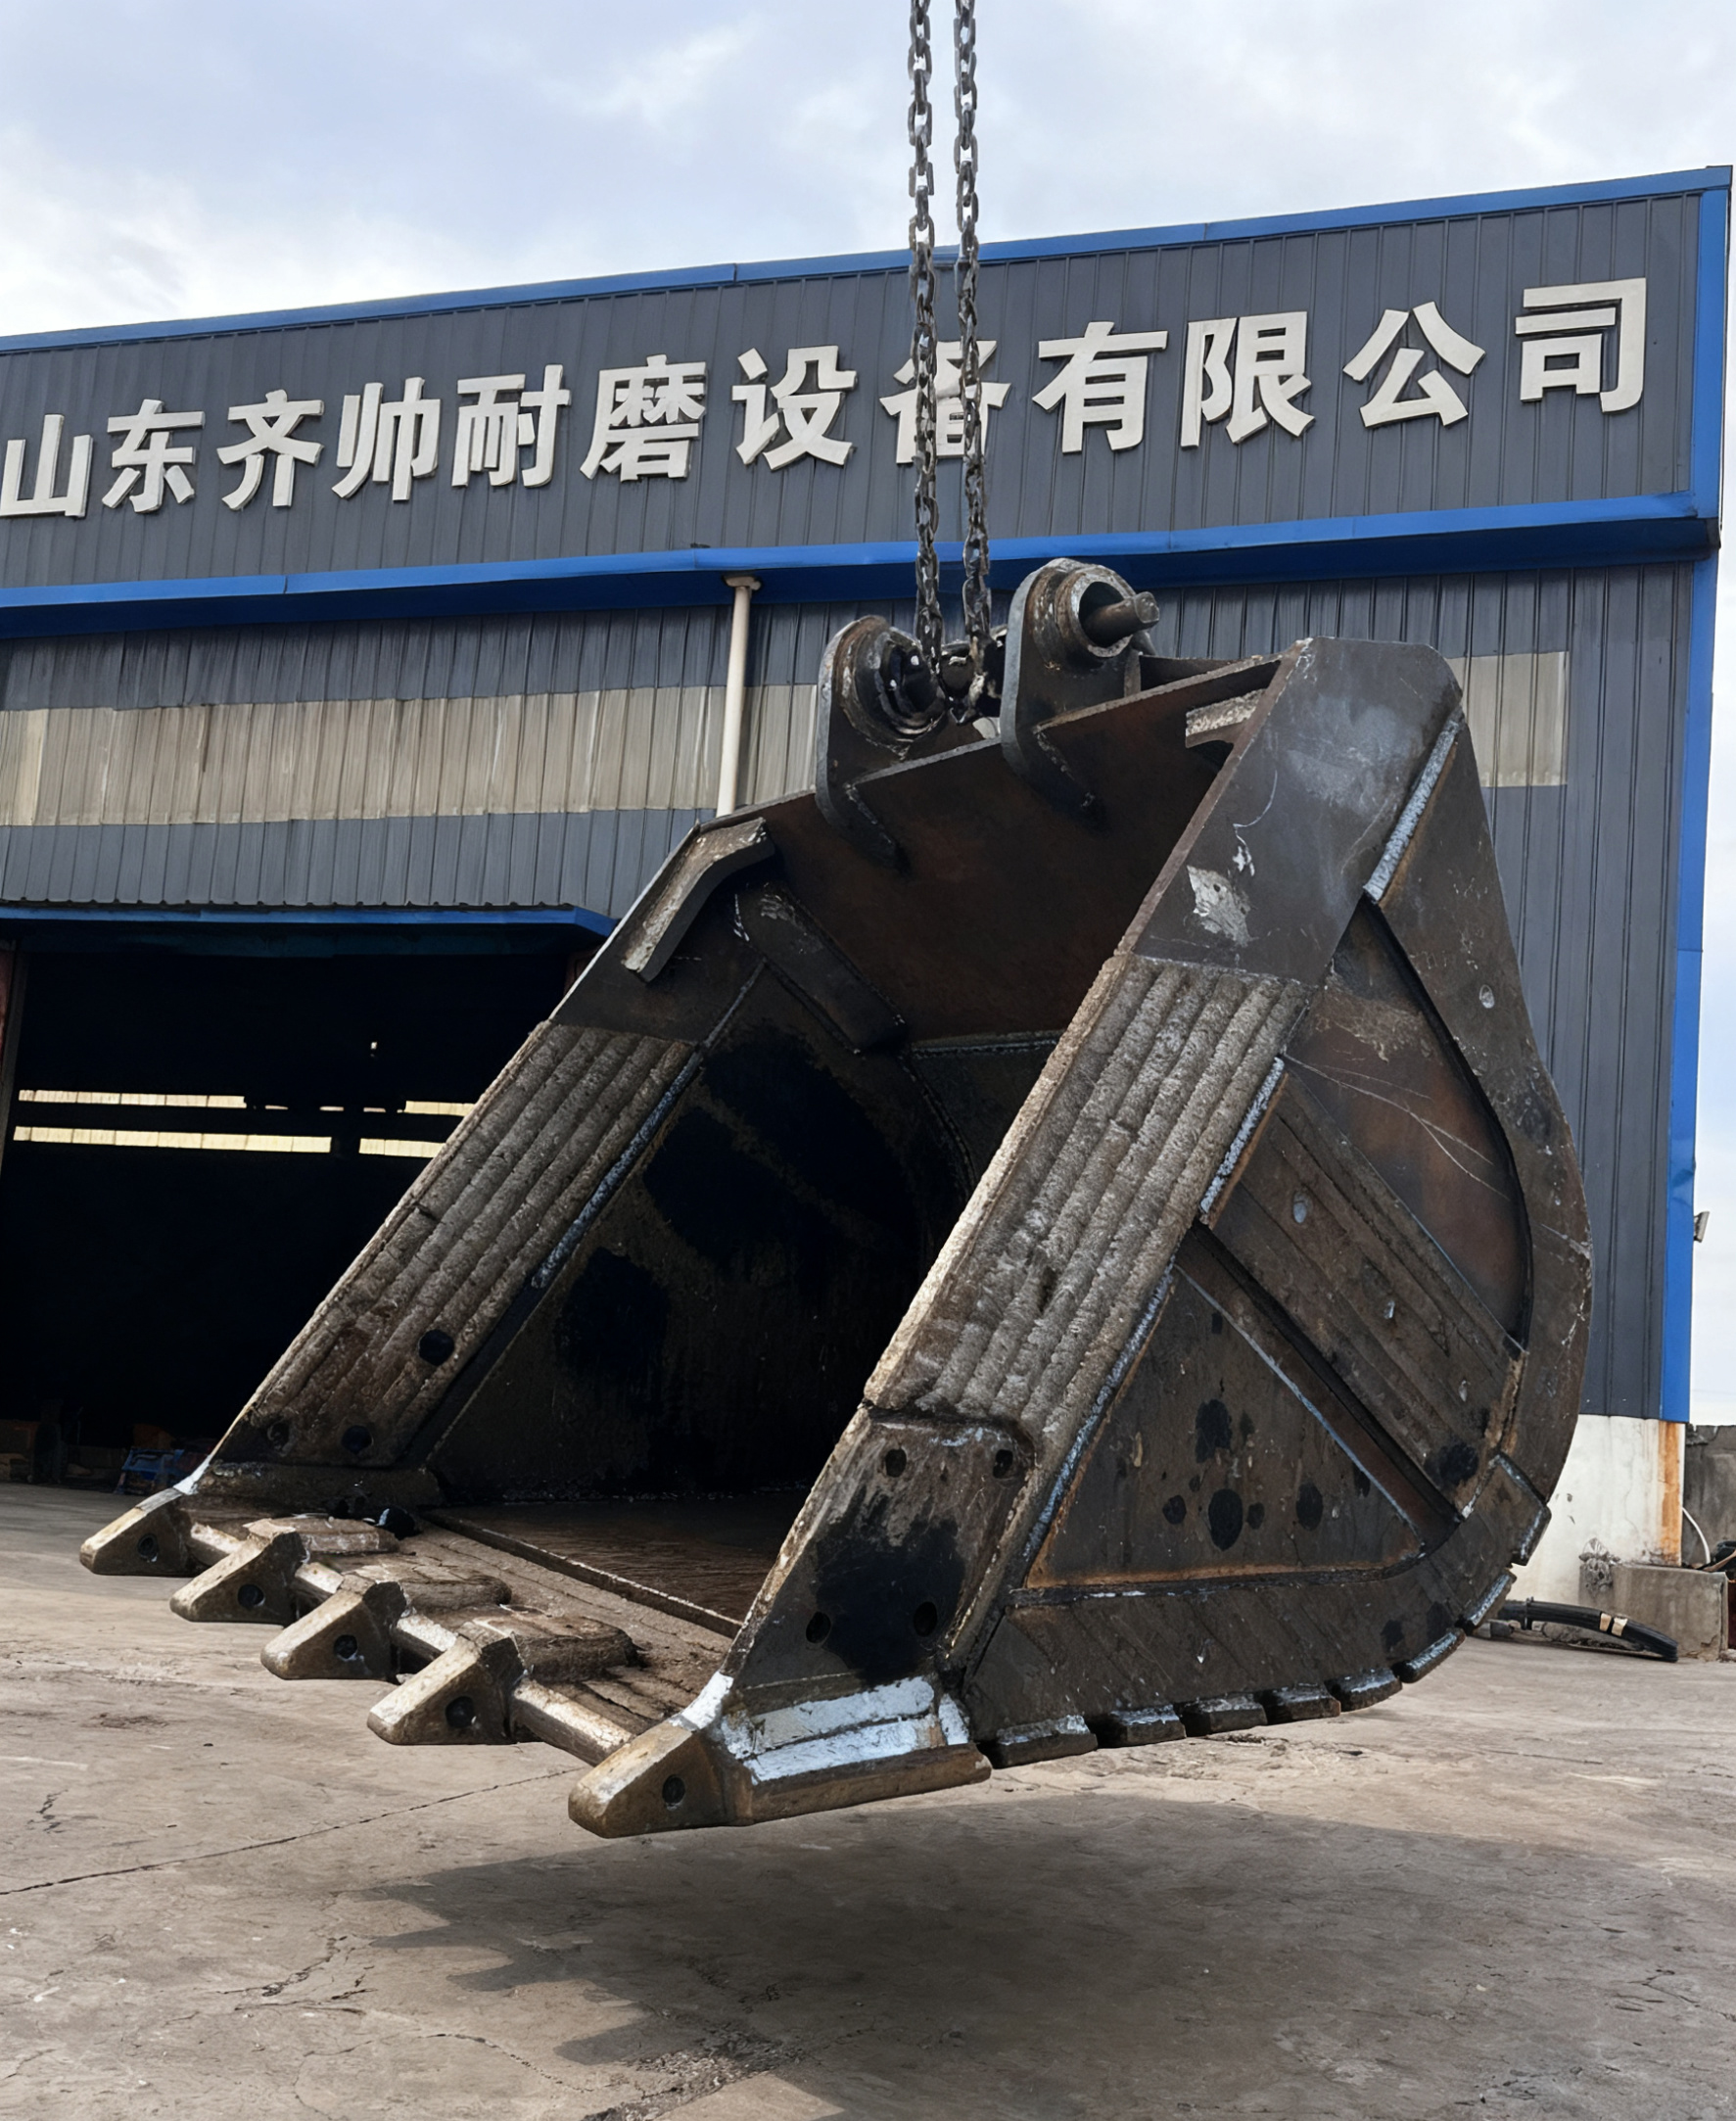
Биметаллическая износостойкая пластина для наплавки оправдана там, где сочетаются три фактора: абразивный износ + ударная нагрузка + необходимость точной геометрии. Конкретные примеры:
Но она бесполезна при чисто коррозионном износе (например, в кислотных средах без абразива) или при температурах выше 400 °C — карбиды начинают окисляться, теряя твёрдость. Также важно: если базовая деталь имеет сложную криволинейную форму, наплавка возможна только на плоские или слабо выпуклые участки. Для сложных поверхностей лучше использовать готовые керамические вставки или резинокерамические композиты.
Не все пластины одинаковы. Перед закупкой требуйте документацию по этим четырём пунктам:
ООО Шаньдун Цишуай Износостойкое Оборудование применяет автоматизированные линии наплавки с цифровым контролем подачи проволоки и скорости перемещения горелки. Это гарантирует повторяемость всех четырёх параметров даже при серийных поставках.
Средний срок службы биметаллической износостойкой пластины для наплавки в условиях среднего абразивного износа — 8–12 месяцев. У стандартных сталей — 2–3 месяца. Это не просто «дольше». Это 3–4 внеплановых остановки вместо 12–15. Это снижение трудозатрат на замену на 65 %, так как пластины крепятся болтами или привариваются точечной сваркой — без полной разборки узла. И это предсказуемость: износ идёт равномерно, а не «пробоинами», как у литых деталей.
На одном заводе в Армении мы зафиксировали: после перехода на такие пластины простои конвейера снизились на 41 % за год. При этом стоимость одной пластины выше, чем у аналога из 110Г13Л, но общие эксплуатационные затраты — на 27 % ниже. Главное — не цена единицы, а стоимость владения.
Биметаллическая износостойкая пластина для наплавки — это не «ещё один вариант». Это переход от реактивного обслуживания к прогнозируемому циклу. Когда вы знаете, что следующую замену нужно планировать через 9 месяцев — а не «когда начнёт скрипеть и просыпаться», — вы получаете контроль над производством. А это — самая ценная валюта в тяжёлой промышленности.