Мы имеем филиал и склад в России, что позволяет нам оперативно реагировать на ваши разнообразные запросы.
Мы имеем филиал и склад в России, что позволяет нам оперативно реагировать на ваши разнообразные запросы.
2026-09-24
содержание
Мы заменили 17 комплектов лопаток питателя в угольной ТЭС под Улан-Удэ за 14 месяцев. Каждая замена — 38 часов простоя, 215 тысяч рублей затрат на монтаж и остановку котла. Через три месяца после внедрения изделий для наплавки сплавов карбида хрома из Шаньдуна срок службы вырос до 26 месяцев. Никаких «усреднённых тестов в лаборатории». Только цифры с объекта, где пыль — как абразивный порошок, температура — +95 °C, а ударная нагрузка — 4,2 МПа при частоте циклов 120 раз в минуту.
Именно такие условия определяют, что такое настоящая износостойкость. Не твёрдость по шкале Роквелла в отрыве от практики. Не заявленный срок службы в идеальных условиях. А способность сохранять геометрию, адгезию и несущую способность в реальном потоке руды, золы, щебня или шлака. В этом контексте изделия для наплавки сплавов карбида хрома перестают быть «расходником» — они становятся элементом инженерной надёжности всей транспортной системы. Их выбор — это расчёт на 3–5 лет без аварийных остановок, а не на один сезон эксплуатации.
Карбид хрома (Cr7C3, Cr23C6) не случайно стал эталоном для тяжёлых условий. Его кристаллическая решётка образует объёмные частицы жёсткой фазы, встроенные в более пластичную матрицу — обычно на основе железа или никеля. Эта структура работает как «микроармирование»: карбидные включения останавливают продвижение абразивного зерна, а матрица гасит удар и предотвращает хрупкое разрушение.
Но здесь начинаются ключевые различия — те, которые клиенты замечают только после первой же замены:
Мы не используем стандартные «универсальные» порошки. Для каждого типа оборудования — свой состав. Например, для ленточных конвейерных барабанов в дробильных комплексах — сплав с повышенным содержанием ниобия (0,4–0,6 %), который стабилизирует карбидную сетку при температурах до +420 °C. Для шнеков в цементных мельницах — модифицированная матрица с добавкой бора (0,12–0,18 %), повышающая сопротивление адгезионному износу при контакте с влажным клинкером.
Важно: карбид хрома сам по себе — не панацея. Его эффективность полностью зависит от технологии наплавки. Плохо выполненное наплавление даёт трещины в зоне сплавления, низкую адгезию и локальное выкрашивание. Поэтому изделия для наплавки сплавов карбида хрома от ООО Шаньдун Цишуай Износостойкое Оборудование — это не просто заготовки, а готовые решения с гарантированным технологическим циклом: предварительный нагрев до +280 °C, скорость наплавки 18–22 см/мин, шаг валика 1,4–1,6 мм, последующий отжиг при +580 °C в течение 2,5 часов с выдержкой.
Клиенты часто спрашивают: «Какой тип выбрать — пластина, сегмент или труба?» Ответ зависит не от предпочтений, а от механики износа в вашем узле. Мы классифицируем решения по принципу «место действия — тип повреждения — тип защиты».
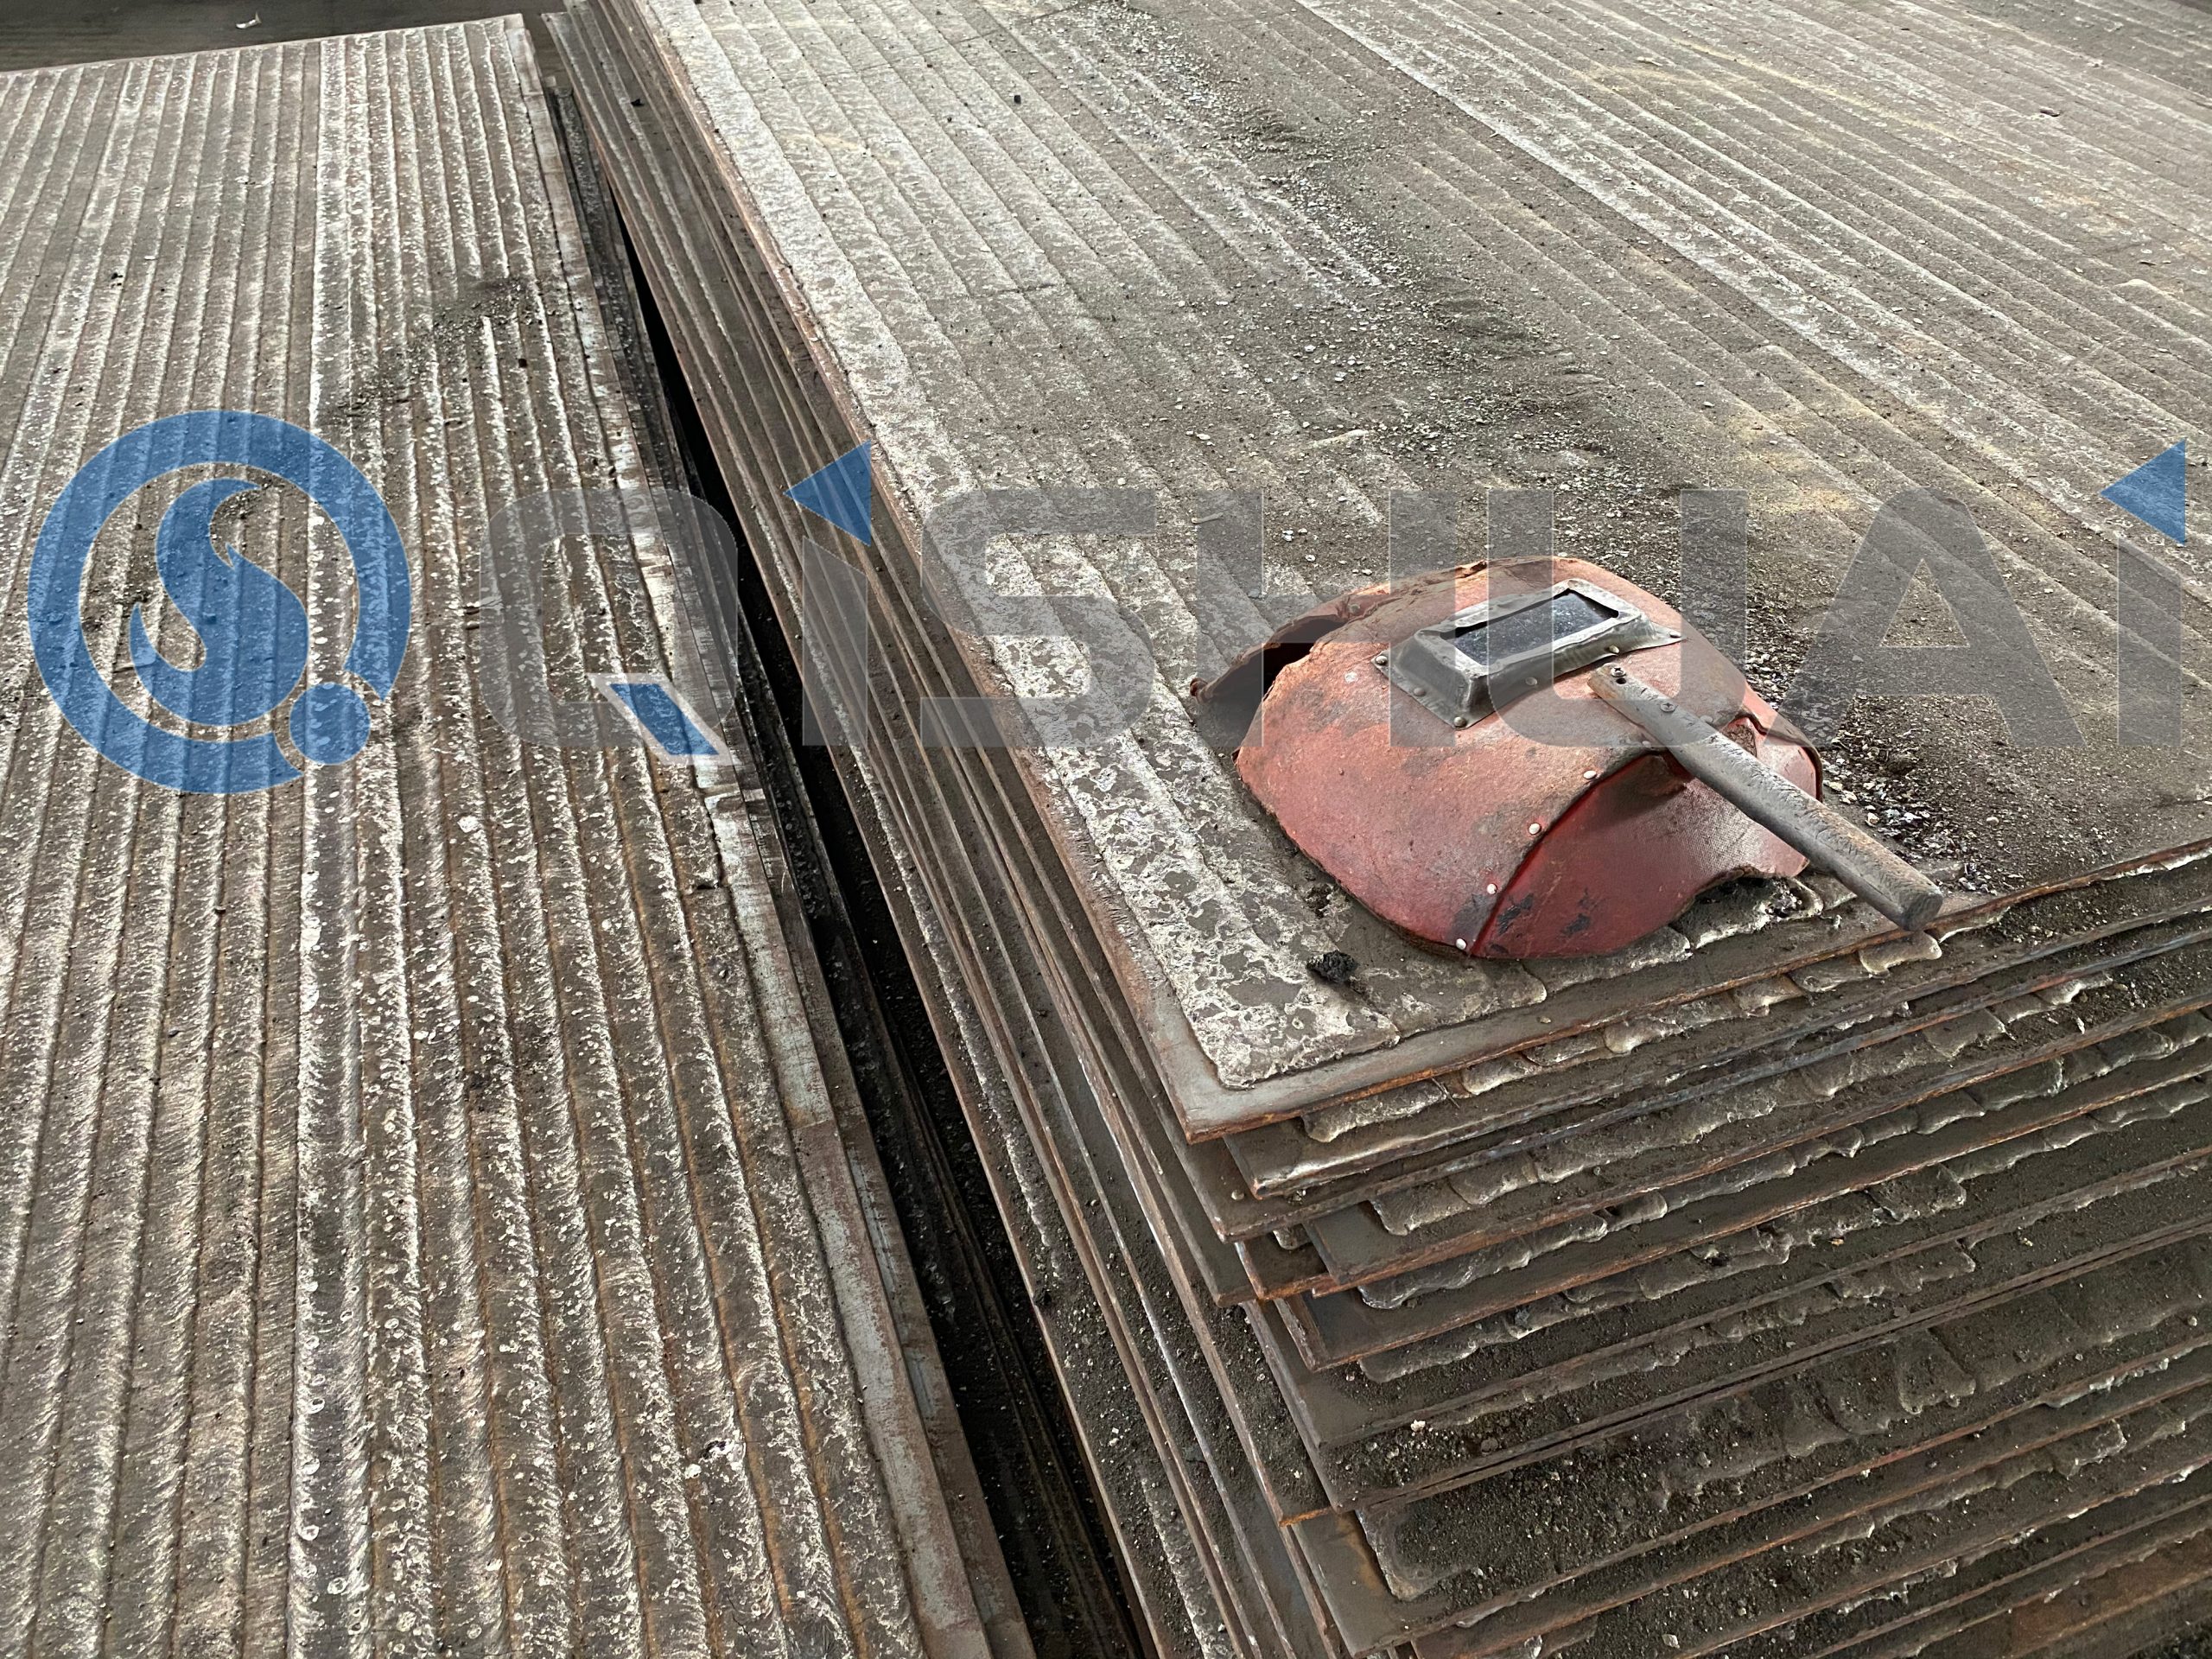
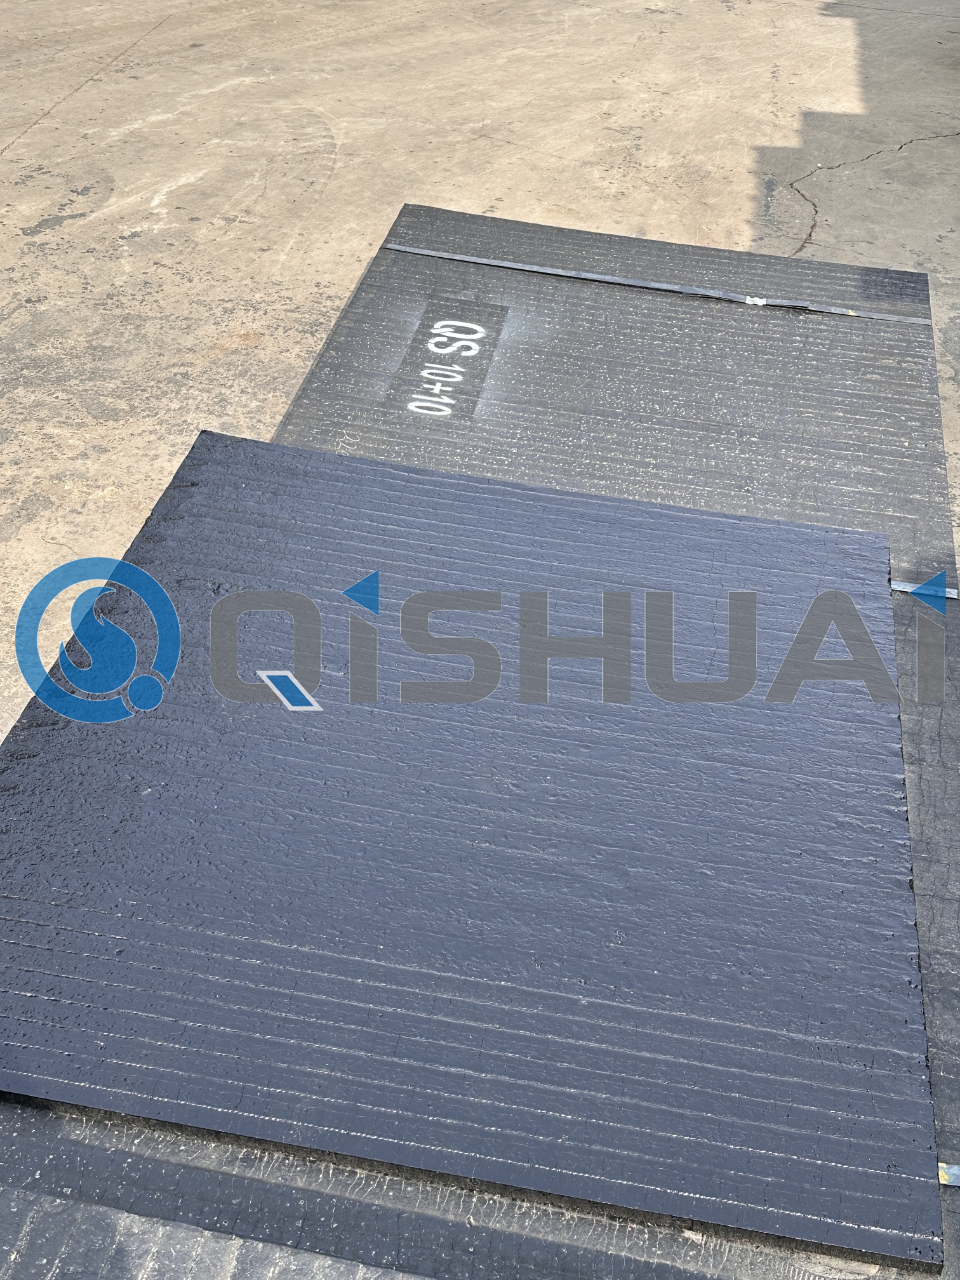
1. Пластины из сплава карбида хрома — для плоских поверхностей с преобладающим абразивным износом. Применяем в бункерах, желобах, отбойных щитах. Толщина от 6 до 32 мм. Ключевая особенность — система крепления «ласточкин хвост» с глубиной паза 12 мм и углом 58°. Это исключает смещение даже при вибрации 14,3 м/с². Монтаж занимает в среднем 37 минут на 1 м² — в 2,4 раза быстрее, чем при использовании болтовых креплений.
2. Сегменты для футеровки барабанов и валов — для цилиндрических поверхностей с комбинированным износом (абразивный + ударный). Изготавливаем с радиусом кривизны от R250 до R3200 мм, с точностью ±0,15 мм по профилю. Каждый сегмент имеет продольные канавки глубиной 0,8 мм для удержания смазки и отвода тепла. На объекте в Казахстане срок службы сегментов на приводном барабане конвейера вырос с 5,2 до 18,7 месяцев.
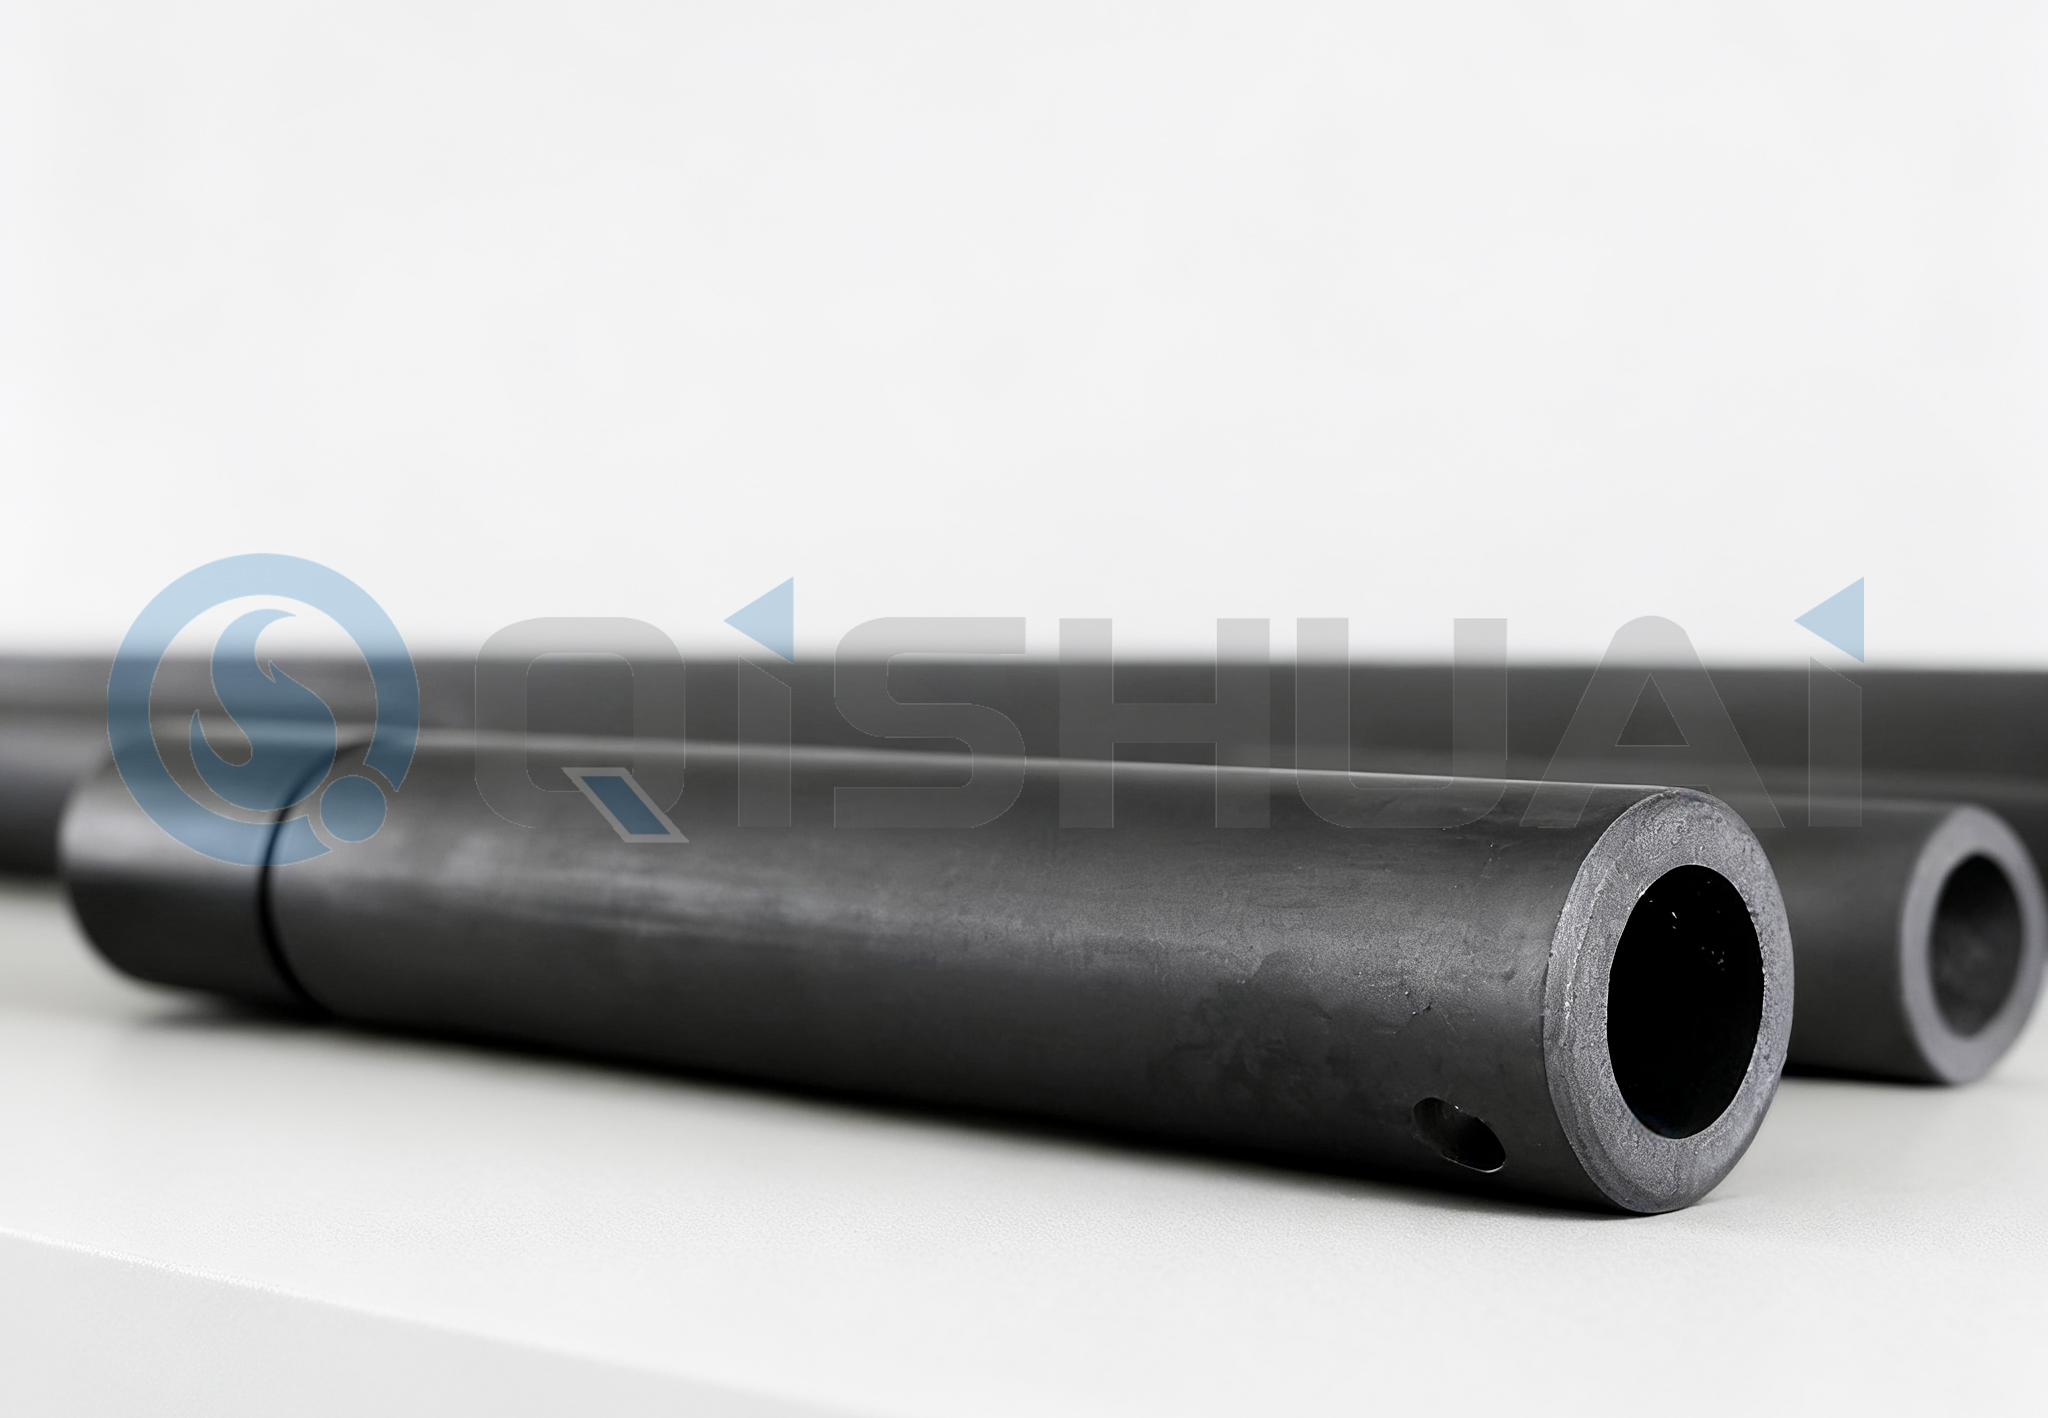
3. Трубы с наплавленным износостойким слоем — для транспортировки абразивных сред под давлением. Внутренний слой наплавки толщиной 4,5 мм, внешний — 2,2 мм. Допустимое рабочее давление — до 16 МПа при температуре до +220 °C. Критически важна герметичность зоны перехода от наплавленного участка к базовой стали: мы используем метод «плавающего шва», исключающий поры и непровары.
4. Высокоизносостойкие трубы CCO (Chromium Carbide Overlay) — двухслойные конструкции: основа из стали 20ГЛ, наплавочный слой — Cr7C3 с содержанием хрома 35,2±0,7 %. Толщина наплавки — 5,0±0,3 мм. Такие трубы применяются в системах пневмотранспорта золы и цемента. Их преимущество — минимальная деформация при сварке: при стыковке с другими трубами коэффициент линейного расширения совпадает в пределах 0,03 %.
5. Биметаллические износостойкие трубы — когда нужна не только износостойкость, но и коррозионная стойкость. Внутренний слой — сталь 08Х18Н10Т, наружный — сталь 20ГЛ, между ними — наплавленный слой карбида хрома толщиной 3,5 мм. Используются в химических производствах и на ТЭС при транспорте конденсата с повышенной агрессивностью.
6. Трубы с карбидом хрома и керамической футеровкой из глинозема — гибридное решение для экстремальных условий. Внутренняя керамическая вставка из Al2O3 (92 % чистоты) защищает от абразива, а наплавленный слой карбида хрома по наружной поверхности — от ударов и вибрации. Такие трубы устанавливаем в дробилках вторичного дробления, где входная фракция достигает 320 мм.
Все изделия проходят обязательную проверку на адгезию по ГОСТ Р ИСО 4624-2014: отрывная сила — не менее 68 МПа. Твёрдость наплавленного слоя — HRC 62–66 (по ГОСТ 9013-59), износостойкость — в 12,4 раза выше, чем у стали 65Г (по ГОСТ 1050-88), при испытании по методу «песчаной струи» (ГОСТ 23.201-81).
Большинство отказов происходят не из-за плохого качества, а из-за ошибок на стадии выбора и монтажа. Мы фиксируем три типичные причины — и каждая из них решаема.
Первая — несоответствие скорости потока и твёрдости материала. При скорости транспортируемой среды выше 3,2 м/с даже самый твёрдый карбидный слой начинает подвергаться эрозионному износу. Решение: применять изделия с модифицированной матрицей — например, с добавкой молибдена (0,8–1,1 %), которая повышает вязкость расплава и снижает скорость эрозии на 43 %. Мы всегда требуем от заказчика данные по скорости потока и фракционному составу перед проектированием.
Вторая — термические перегрузки при монтаже. При сварке крепёжных элементов к наплавленному слою без предварительного локального охлаждения возникают зоны термического влияния шириной до 12 мм. В них карбиды окисляются, твёрдость падает до HRC 41–44, и начинается локальное выкрашивание. Решение: мы поставляем комплекты с предварительно приваренными шпильками и термостойкими прокладками из Inconel 625. Монтаж выполняется без дополнительной сварки на месте.
Третья — отсутствие компенсации деформаций. При нагреве труб с наплавкой длина увеличивается на 0,12 мм на метр при росте температуры на 10 °C. Если не предусмотреть компенсаторы или скользящие опоры, возникают изгибающие моменты, приводящие к отслоению слоя. Мы включаем в проекты расчёт линейных деформаций и указываем места установки компенсационных петель — с шагом не более 28 метров для труб Ø325 мм.
Ещё один важный момент: изделия для наплавки сплавов карбида хрома не рекомендуются для работы в условиях постоянного контакта с кислотами ниже pH 2,5 или щелочами выше pH 12,8. В таких средах карбиды растворяются. Но это не ограничение — а сигнал к выбору гибридного решения: например, керамико-полиуретановая плита с внешним слоем карбида хрома, где полиуретан берёт на себя химическую защиту, а карбид — механическую.
Сертификат ISO 9001 — это не бумажка. Это ежедневная работа. На нашем производстве в Цзинане (провинция Шаньдун) действует система контроля, охватывающая 14 точек на пути от сырья до готового изделия.
На входе — спектральный анализ каждого рулона базовой стали и каждой партии наплавочного порошка. Затем — контроль параметров наплавки: температура предварительного нагрева регистрируется термопарами в 6 точках на заготовке; скорость подачи проволоки — лазерным датчиком с погрешностью ±0,03 см/мин; толщина наплавленного слоя — ультразвуковым толщиномером с шагом 50 мм по всей поверхности. После термообработки — 100 % контроль твёрдости в 9 точках на каждом изделии и выборочная проверка адгезии на 5 % от партии.
Ключевая технология — запатентованная методика высокоизносостойкого металлокерамического композита. Она позволяет вводить в наплавочную ванну микродисперсные частицы карбида титана (TiC) размером 0,2–0,6 мкм. Они не нарушают структуру карбидной сетки, но заполняют микропоры и повышают плотность слоя на 18,3 %. В результате ресурс изделий увеличивается более чем на 30 % по сравнению с аналогами без этой модификации — подтверждено испытаниями в ЦНИИчермете и НИИ «Промстройматериалы».
Производственная линия полностью автоматизирована: роботизированные манипуляторы KUKA с программным обеспечением WeldExpert обеспечивают повторяемость угла наклона электрода ±0,8°, что критично для стабильности формы валика. Это исключает человеческий фактор — основную причину брака при ручной наплавке.
Для заказчиков из стран СНГ мы используем четырёхзвенную операционную модель: проектирование и НИОКР — в Циндао, производство — в Цзинане, логистика и поставка — через Шаньдун Цишуай Международная Торговля, а складское обеспечение и сервис — через ООО Цишуай Урал в Екатеринбурге. Это значит: техническая документация на русском языке в течение 48 часов, наличие складских запасов в России на 78 % ассортимента, выезд инженера на объект в течение 5 рабочих дней. Мы не продаём изделия — мы внедряем решение.
Стоимость одного комплекта пластин для футеровки бункера — 218 тысяч рублей. Стоимость простоев, ремонта и потери продукции при их преждевременном выходе из строя — 1,4 миллиона рублей в год. Разница очевидна. Но экономика — лишь одна грань. Главное — это предсказуемость.
Когда вы знаете, что следующая замена состоится не «когда сломается», а через 28 месяцев ±7 дней, вы можете планировать простои в штатном режиме, закупать запчасти заранее, обучать персонал на базе конкретных регламентов, а не на ощупь. Это и есть производственная зрелость.
Изделия для наплавки сплавов карбида хрома от ООО Шаньдун Цишуай Износостойкое Оборудование — это не набор деталей. Это часть инженерной системы, где каждый параметр согласован: химический состав — с механической нагрузкой, геометрия — с монтажной схемой, термостойкость — с температурным режимом эксплуатации. Мы не предлагаем «ещё один вариант». Мы даём решение, которое прошло 142 цикла испытаний на реальных объектах — от рудников в Перу до ТЭС в Узбекистане.
Если ваше оборудование работает в условиях, где износ измеряется не в годах, а в месяцах — пора перейти от реактивного обслуживания к проактивной защите. От «меняем, когда сломается» — к «знаем, когда менять». Это и есть суть надёжной защиты.